 FR
 English
 中文简体
 Français

Nouvelles de l'Exposition
ACCUEIL / NOUVELLES / Nouvelles de l'Exposition / Convoyeur de chargement de charbon : exigences de performance clés que chaque port doit vérifier
Article Directory
Un convoyeur de chargement de charbon qui fonctionne 10 pour cent en dessous de sa capacité nominale ajoute environ un quart de travail à chaque séjour de navire de la taille du Cap. Sur un terminal transportant 6 millions de tonnes de charbon par an, cet écart signifie environ 1,2 million de tonnes de capacité de chargement inutilisée par an, avant même que les surestaries ne soient calculées. Des exigences de performance clés existent pour combler cet écart entre le chiffre indiqué sur la plaque signalétique et ce que la ceinture offre réellement au poste d'amarrage.
Hangzhou AOTUO Mechanical and Electrical Co., Ltd. (AOTUO), une entreprise nationale de haute technologie avec plus de 20 ans d'expérience dans les machines portuaires pour vrac sec, traite un convoyeur chargeur de charbon non pas comme une seule bande mais comme un système : alimentation du parc à bestiaux, points de transfert, ligne de ceinture, flèche de navette et contrôle de la poussière travaillant ensemble. Les exigences de performances ci-dessous sont les paramètres qu'un port doit vérifier lors de la spécification, de l'acceptation en usine et de la mise en service.
Les exigences de performance pour un convoyeur de chargement de charbon commencent par un seul résultat mesurable : charger une parcelle définie de charbon dans un navire défini dans une fenêtre de temps définie, à un niveau d'émission de poussière défini, avec une durée de vie acceptable de la courroie et des composants.
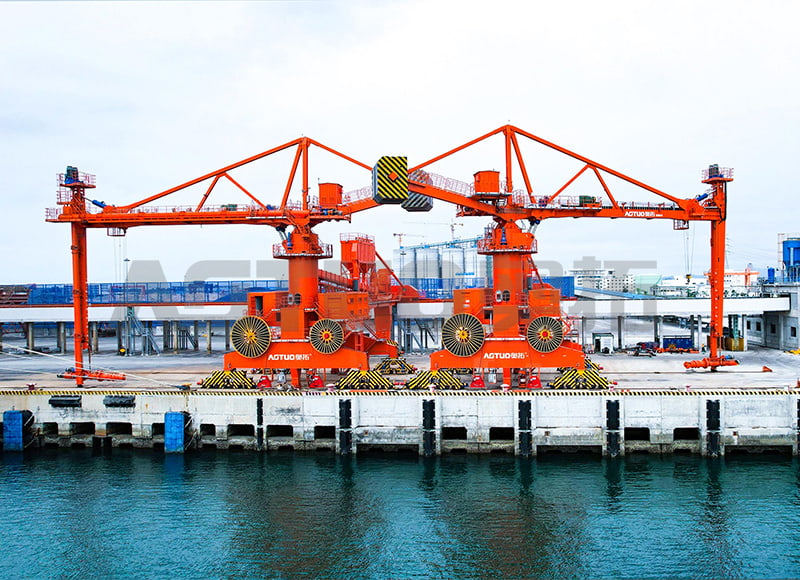
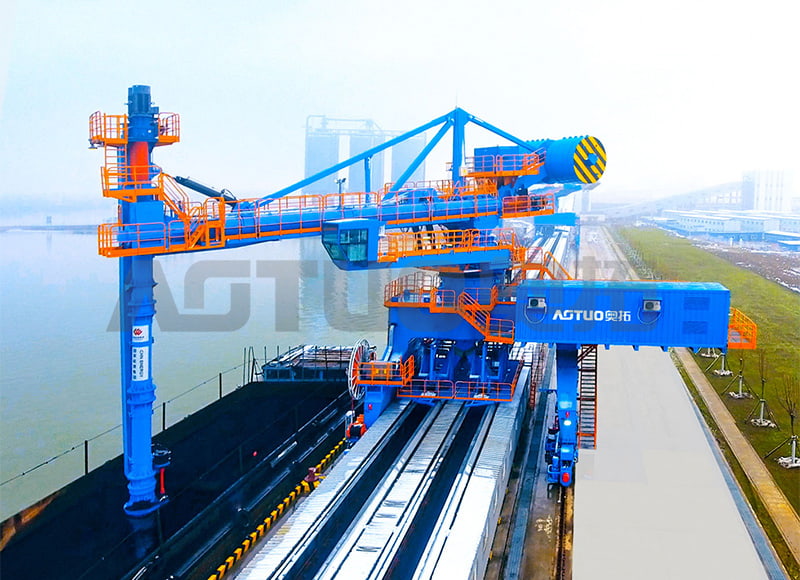
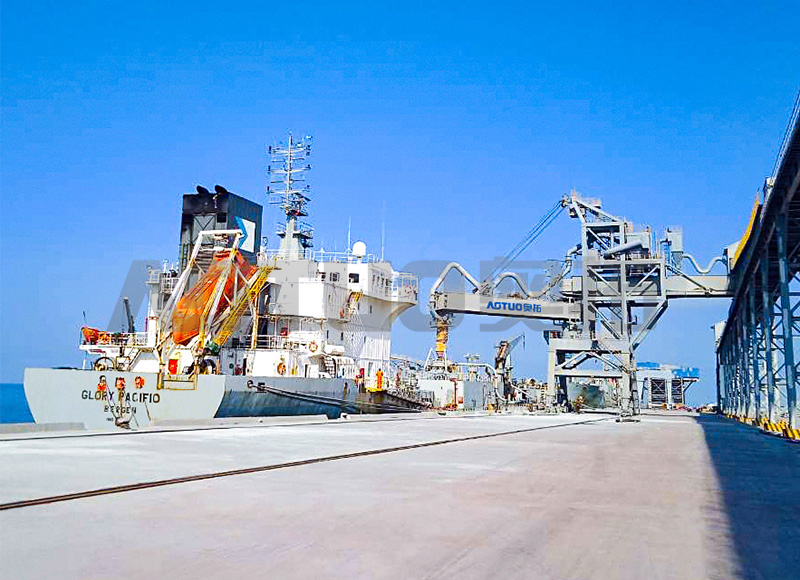
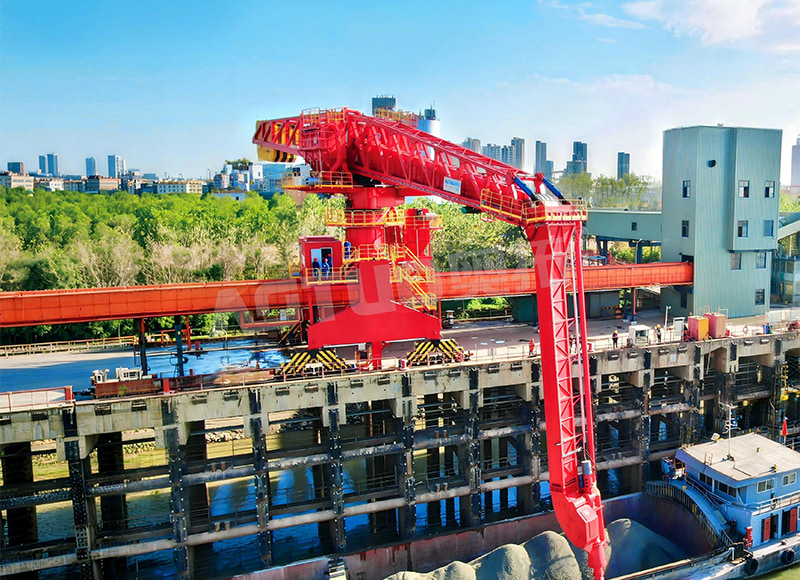
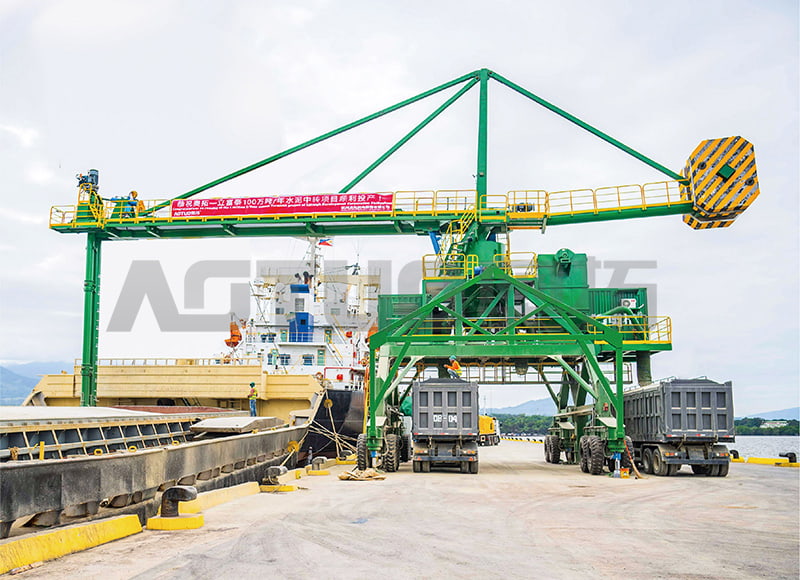
Un convoyeur de chargement de navire à charbon est une ligne de transport continue qui transporte le charbon depuis le parc de stockage, le tunnel de récupération ou la trémie de réception jusqu'à la flèche du chargeur de navire, où une navette ou une goulotte télescopique distribue le matériau dans les écoutilles du navire.
Six catégories d’exigences doivent être fixées avant le début de la sélection des équipements :
Chaque catégorie interagit avec les autres. L'augmentation de la vitesse de la courroie pour atteindre la capacité de poursuite augmente la génération de poussière et l'usure de la courroie ; l'élargissement de la bande maintient une vitesse modérée mais modifie la géométrie de la goulotte et du chevalet. Le capacité des chargeurs de navires à charbon et guide de contrôle de la poussière publié par AOTUO couvre ce compromis en détail.
La capacité nominale continue est l'exigence principale, car elle détermine le temps de rotation du navire et donc l'exposition aux surestaries.
Une méthode de dimensionnement pratique utilise la plus grande classe de navires réguliers de la flotte prévue du terminal, la fenêtre de chargement cible et un facteur de disponibilité attendu. La capacité requise est la taille de la parcelle divisée par le produit des heures de fenêtre et de la disponibilité. Pour un colis de charbon Panamax de 65 000 tonnes chargé en 28 heures avec une disponibilité de 90 pour cent, le convoyeur a besoin d'au moins 2 400 t/h de débit continu.
| Classe de navire | Parcelle de charbon typique (t) | Capacité recommandée (t/h) | Fenêtre de chargement (h) |
| Taille pratique 25 000 DWT | 15 000-22 000 | 800-1 200 | 14-20 |
| Handymax 45 000 TPL | 30 000-40 000 | 1 200-1 800 | 20-26 |
| Panamax 80 000 TPL | 55 000-70 000 | 1 800-2 500 | 26-30 |
| Taille cape 180 000 DWT | 120 000-160 000 | 2 500-3 500 | 40-48 |
Surge est le tueur. L'entraînement du convoyeur doit maintenir 110 pour cent de sa capacité nominale pendant au moins 30 minutes sans trébucher, renverser ou perdre le suivi du tapis.
Notation continue par classe de navire, extrémité supérieure de la fourchette recommandée.
La capacité de pointe est aussi importante que la note moyenne, car le charbon est récupéré par rafales. Lorsqu'un racloir à portique ou un récupérateur à roue à godets alimente la bande, le convoyeur doit absorber les augmentations soudaines de débit sans boucher les goulottes.
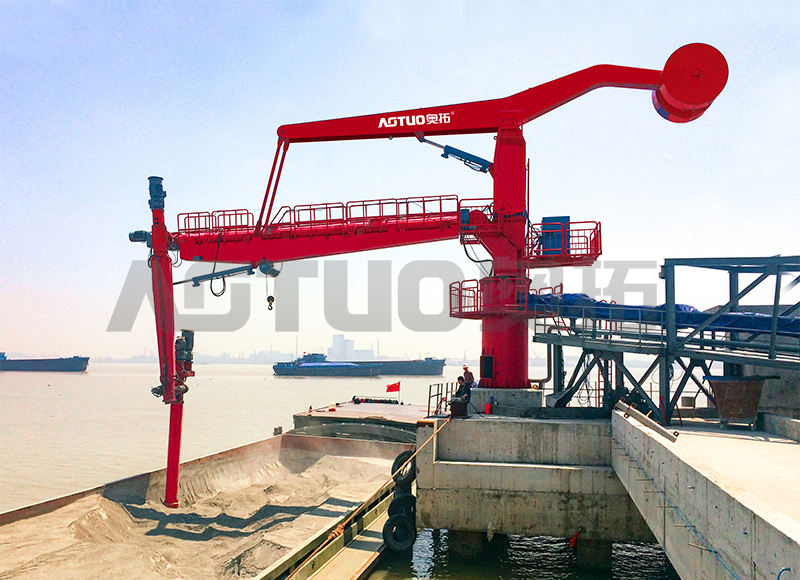
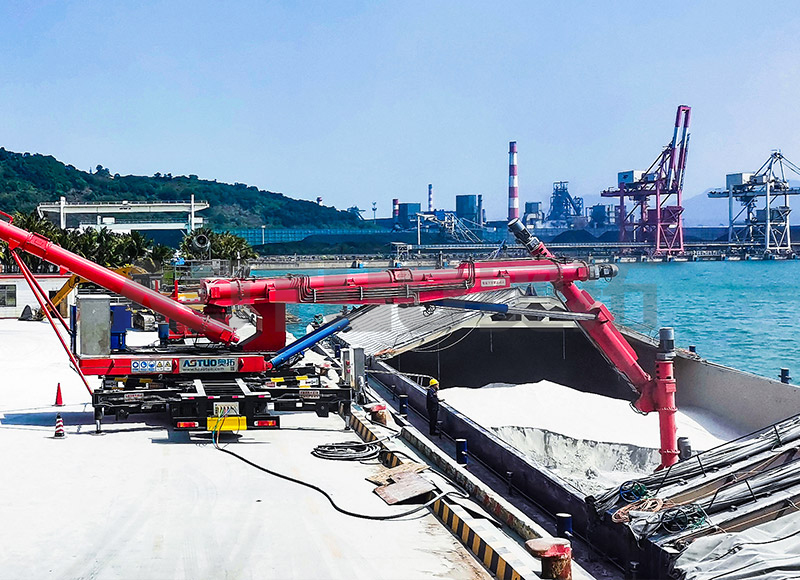
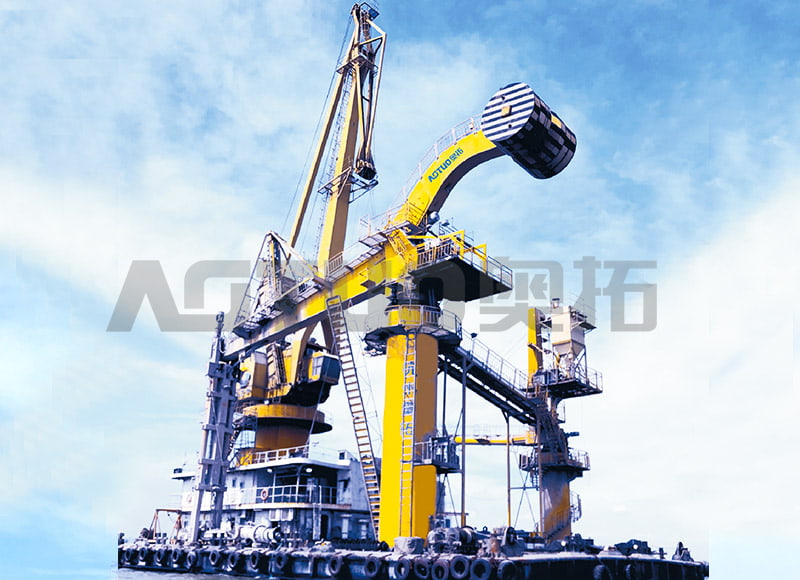
 Chargeur de navire mobile sur rail pour matériaux en vrac, 300-1 500 t/h, 800-50 000 DWT Ce chargeur sur rail est conçu pour gérer les pics de débit courants dans les opérations de récupération du charbon, avec une plage de capacité de 300 à 1 500 t/h et convient aux navires de 800 à 50 000 DWT. Ses performances sont validées dans des projets comme celui de manutention de vrac dans le port de Brisbane. Voir le produit →
AOTUO conçoit son chargeur mobile ferroviaire autour de ces profils de surtension plutôt que des évaluations de laboratoire en régime permanent, une approche validée dans des projets tels que le Projet de manutention de vrac dans le port de Brisbane .
La vitesse de la bande est un compromis et non un objectif. Pour les convoyeurs de chargement de charbon, la plage pratique est de 2,5 à 4,5 m/s, l'extrémité inférieure étant réservée au charbon à haute humidité ou à haute teneur en fines et l'extrémité supérieure au charbon sec tamisé.
Des courroies plus larges permettent une vitesse plus faible pour la même capacité, ce qui réduit l'entraînement de la poussière, l'usure des rouleaux et les déversements aux points de transfert. Un tapis de 1 600 mm fonctionnant à 3,5 m/s peut transporter environ 2 500 t/h de charbon à 1,1 t/m 3 densité. Une bande de 1 200 mm nécessite environ 4,5 m/s pour le même débit. Le choix modifie les angles de la goulotte, la géométrie de la jupe et la charge structurelle entière du chevalet.
Coûts de construction en acier inférieurs et largeur de pont plus petite, mais génération de poussière, usure des courroies et risque de déversement plus élevés. Idéal pour les convoyeurs courts et le charbon sec pré-trimé.
Coût initial plus élevé et tours de transfert plus larges, mais flux de matériaux plus calme, charges de poussière réduites et durée de vie des courroies plus longue. Recommandé pour le charbon thermique poussiéreux et les qualités à forte humidité.
Règle de l'enveloppe de chargement : maintenir la vitesse de la bande inférieure à 4 m/s chaque fois que la teneur en fines dépasse 15 pour cent.
Le contrôle du débit dépend également des équipements en amont. Les alimentateurs à tablier et les entraînements de récupération à vitesse variable doivent être verrouillés avec la balance à bande afin que le débit d'alimentation reste à l'intérieur de la bande de contrôle du convoyeur. Sans cette boucle, une surtension de 30 pour cent au-dessus de la valeur nominale provoque des problèmes de colmatage et de suivi de la goulotte.
 Convoyeur à bande pour matériaux en vrac et finis, 10-3000 t/h, B400-B2200 Le convoyeur à bande complète l'équipement de récupération en amont en offrant une large plage de transport (10 à 3 000 t/h) et des options de bande passante, prenant en charge le contrôle d'alimentation verrouillé nécessaire pour maintenir les taux de montée en flèche dans la bande opérationnelle du convoyeur et éviter le colmatage. Voir le produit →
Le contrôle de la poussière est désormais une exigence légale dans presque toutes les juridictions portuaires charbonnières, et non un supplément environnemental facultatif.
Les points de transfert non contrôlés peuvent contribuer à hauteur de 50 à 70 pour cent à toutes les poussières fugitives visibles sur une ligne de manutention de charbon. La deuxième source majeure est le barrage des chargeurs de navires, où le charbon tombe dans la trappe et les fines particules sont capturées par le vent.
Pour un chargeur de charbon de 2 500 t/h, chaque point de transfert doit être entièrement entouré de revêtements résistants à l'usure, de jupes de bande chargées des deux côtés et d'un dépoussiéreur extrayant au moins 3 000 m 3 /h d'air par point de transfert.
Les exigences de performance doivent être mesurables :
L'humidité est le dépoussiéreur le moins cher, mais trop d'eau réduit l'efficacité de la manipulation et peut entraîner des pénalités de la part du récepteur. Réduisez l'humidité de surface à 6 à 8 % pour le charbon thermique et comptez sur des enceintes techniques et une extraction pour le reste.
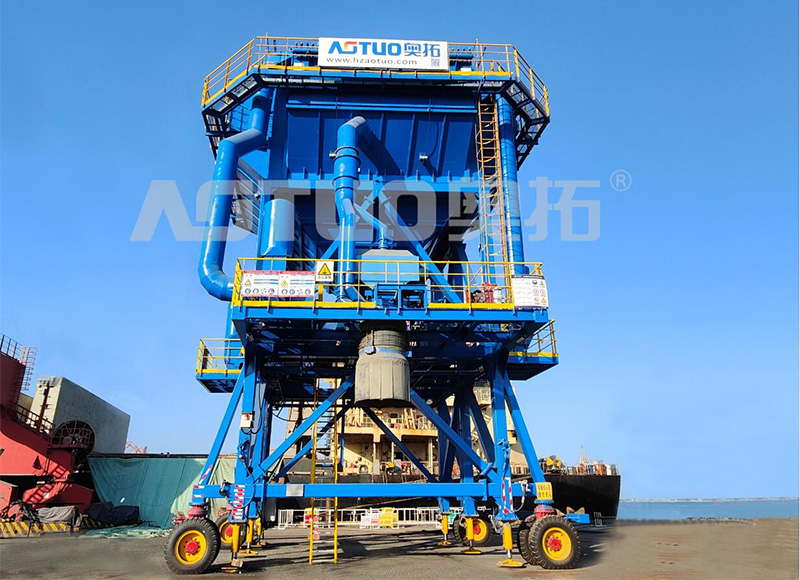
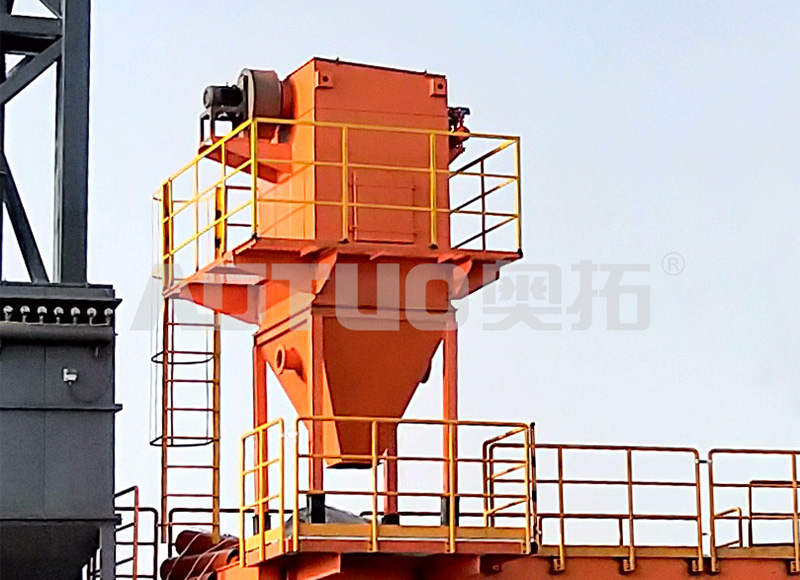 Collecteur de poussière à sac à jet d'impulsion pour le dépoussiérage, volume d'air 700-314000 m3/h Ce dépoussiéreur à sac à boîte à air pulsé atteint une concentration d'exportation de ≤ 10 mg/Nm3, ce qui le rend adapté aux enceintes techniques et aux systèmes d'extraction recommandés pour la gestion des poussières provenant de la manipulation du charbon, en particulier lorsque le contrôle de l'humidité seul est insuffisant. Voir le produit →
L'automatisation transforme un bon convoyeur mécanique en un convoyeur rentable en maintenant la précision du chargement et en protégeant la bande des événements évitables.
Les balances à bande doivent avoir une précision de /- 0,5 pour cent sur toute la plage de charge, vérifiées par rapport aux poids statiques lors de la mise en service et recalibrées tous les trimestres. Le système de contrôle du chargeur du navire ajuste ensuite chaque écoutille en fonction du plan de chargement, de sorte que le navire se termine sur une quille plane sans corrections d'enquête manuelles.
Les exigences de fiabilité doivent être rédigées sous forme de disponibilité et non sous forme de termes vagues sur la qualité. Une spécification réaliste est une disponibilité mécanique de 95 % sur une période de 12 mois, avec un temps moyen de restauration inférieur à 4 heures pour les modules de commande et de commande.
Une disponibilité supérieure à 95 % n’est pas un objectif ambitieux ; c'est le niveau minimum accepté pour un convoyeur de chargement de charbon moderne.
| Exigence | Valeur cible | Méthode de vérification |
| Capacité nominale continue | 2 500 t/h à la densité nominale du charbon | Essai en charge pesée, 8 heures |
| Capacité de pointe | 110 pour cent pendant 30 minutes | Test de suralimentation contrôlé |
| Plage de vitesse de la courroie | 2,5-4,5 m/s | Tachymètre de poulie motrice |
| Précision du chargement | Dans les 0,5 pour cent | Exécution d'étalonnage de la balance à bande |
| Poussières fugitives aux points de transfert | En dessous de 50 mg/m 3 | Surveillance de la poussière ambiante |
| Disponibilité mécanique | 95 pour cent sur 12 mois | Audit des dossiers d'entretien |
Les tests de réception en usine et les essais sur site doivent reproduire les exigences spécifiées dans des conditions contrôlées ; rien ne doit être signé uniquement sur les données de la plaque signalétique.
Quatre heures de fonctionnement continu pour vérifier le suivi de la courroie, l'alignement des rouleaux et l'augmentation de la température de l'entraînement.
Deux heures consécutives à 110 pour cent de l'alimentation nominale, documentant les déversements, la consommation d'énergie et les performances de la goulotte.
Charges d'essai pesées dans au moins trois plages de débit ; l’écart doit rester dans la limite de 0,5 pour cent.
Surveillance continue des particules aux points de transfert et de chargement à une vitesse de vent maximale de 10 m/s.
La règle d'acceptation est simple : si le convoyeur ne peut pas contenir 110 % de sa capacité nominale, restez dans une tolérance de pesée de 0,5 % et maintenez la poussière de transfert en dessous de 50 mg/m. 3 pour un quart de travail complet, il ne répond pas aux principales exigences de performance.
Les capacités typiques suivent la classe du navire : 800 à 1 200 t/h pour Handysize, 1 200 à 1 800 t/h pour Handymax, 1 800 à 2 500 t/h pour Panamax et 2 500 à 3 500 t/h pour les terminaux Capesize.
La plage recommandée est de 2,5 à 4,5 m/s. Utilisez la moitié inférieure pour le charbon à haute humidité ou à haute teneur en fines et la moitié supérieure uniquement pour le charbon sec tamisé sur des convoyeurs courts.
Le contrôle de la poussière combine des points de transfert entièrement fermés avec des dépoussiéreurs, des goulottes télescopiques avec des colliers de suppression, un conditionnement d'humidité jusqu'à 6 à 8 pour cent et des galeries fermées avec des changements d'air suffisants par heure.
Les caractéristiques les plus précieuses sont le contrôle de l'alimentation en boucle fermée de la balance à bande, les moniteurs de suivi automatiques, les capteurs de vibrations et de température sur les arbres de transmission et les alarmes basées sur l'état intégrées dans la salle de contrôle portuaire.
Spécifiez les performances sous la forme d'un numéro testé et non d'une affirmation dans une brochure. La seule exigence de performance fiable est celle qui survit à un test de charge de 110 %.
It is focused on the overall solution of dry bulk material port transfer system,
research and development, manufacturing, and service